服务咨询热线
400-637-5237
132-2203-8382
服务咨询热线
400-637-5237
132-2203-8382
电 话:400-637-5237
手 机:13222038382
传 真:025-57482319
邮 箱:Sale.tang@jptec.com.cn
网 址:www.jptec.com.cn
一条皮带线停线十分钟,后道工序全跟着等。机修跑过来,先调张紧轮,再拧托辊支架,皮带还是往一边跑。拆开侧护板一看,滚筒轴承早磨松了,滚筒和皮带之间已经磨出一道亮痕。换滚筒比调皮带费劲多了,但问题确实出在这里。
南京皮带线是车间里常见的输送设备,结构简单到让人误以为不需要怎么管。可越是看起来简单的东西,出了问题越容易让人抓瞎。皮带跑偏、打滑、异响、磨损不均,表面上是皮带的事,根子往往在皮带之外的部件上。
跑偏先去查滚筒,别总跟皮带较劲
皮带跑偏是高频的故障,也是容易被误判的。很多人一看皮带往一边跑,紧另一边的螺栓,或者加个挡轮硬把皮带别回来。短期可能有用,但跑偏的真正原因没解决,过几天又会偏。
皮带之所以跑偏,大多是因为滚筒轴线不平行或者滚筒表面有物料粘结。主动滚筒和从动滚筒如果不平行,皮带在两端受到的牵引力方向不一致,必然往一侧滑动。滚筒表面如果粘了物料,局部直径变大,皮带也会向另一侧偏移。所以处理跑偏,先检查滚筒平行度和表面清洁度,比反复调托辊有效得多。
托辊不转,比没托辊更伤皮带
皮带线下方每隔一段就有一根托辊,作用是支撑皮带和物料重量。托辊转动灵活,皮带运行阻力小,磨损也均匀。但托辊轴承一旦进灰、缺油,就会卡死。卡死的托辊从滚动摩擦变成滑动摩擦,皮带在上面硬蹭,局部温度升高,表面很快磨出一道沟。
更隐蔽的是,某几根托辊不转,皮带受力不均,跑偏和局部拉伸就会随之而来。巡检时用手拨一下托辊,能轻松转动的正常,拨不动或者转起来发涩的,就要拆下来清灰换轴承。这个动作花不了几分钟,却能避免皮带提前报废。
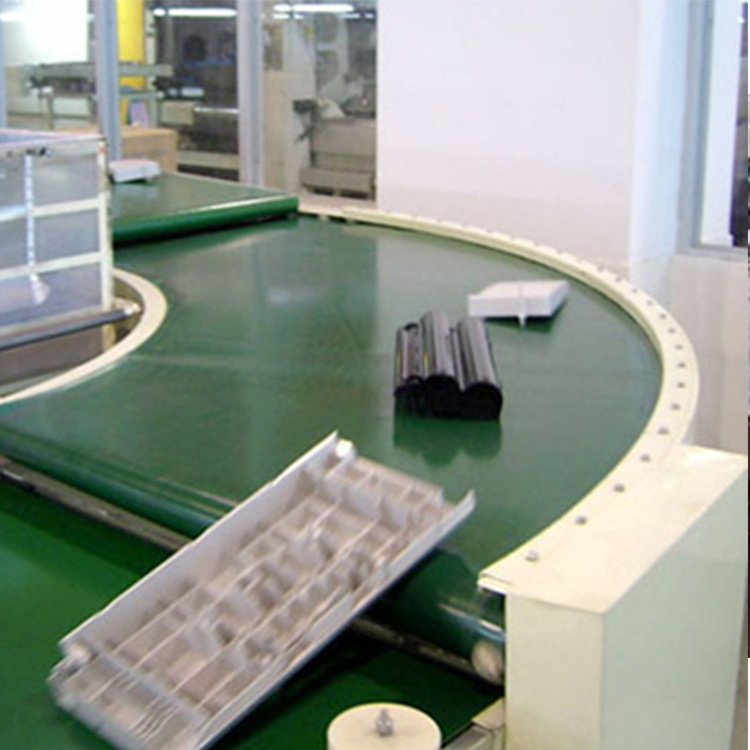
张紧力不是越紧越好
皮带打滑,有人就拼命调紧。但张紧力太大,皮带长期处于高应力状态,内部帘线容易疲劳断裂,接头处也容易开裂。张紧力太小,皮带和滚筒之间摩擦力不足,负载稍大就打滑,打滑又导致滚筒表面磨得发亮,进一步降低摩擦系数,形成恶性循环。
合适的张紧力,应该是能让皮带在满载启动时不打滑的小张力。调完之后用手按一下皮带中部,应该有一点弹性下沉,但不是软塌塌的。如果皮带绷得像鼓面一样,那就太紧了。日常维护中要定期检查张紧状态,尤其是皮带运行一段时间后会有自然伸长,需要及时调整。
接头质量,直接影响皮带寿命
皮带绕滚筒一圈,必然有接头。硫化接头是整体强度高的方式,冷粘接头和机械卡扣用于应急或轻型场合。接头处如果处理不好,会形成局部厚度变化,经过滚筒时产生冲击跳动,不仅噪音大,还会加速滚筒表面和接头附近的磨损。
判断接头质量,可以观察接头处是否平整、有没有翘边、经过滚筒时有没有明显的“咯噔”感。如果接头已经出现开裂或分层,要及时重新处理,不要等它完全断开再修。皮带在运行中断裂,清理起来非常麻烦,还可能伤到滚筒和机架。
清洁不只是把表面扫干净
皮带线运行环境往往不干净,粉尘、油污、碎料都可能粘在皮带和滚筒上。物料粘在滚筒表面会造成直径不均匀,引发跑偏;粘在皮带背面会被带入滚筒和皮带之间,造成局部凸起和磨损;油污则会侵蚀橡胶层,使皮带变硬、开裂。
日常清洁应该包括皮带正反面、滚筒表面、托辊和机架内侧。对于食品、医药等行业,还要注意清洁剂的选择,不能用腐蚀性强的溶剂。定期清洁不只能延长皮带寿命,也能减少异物进入产品的风险。
异响,往往是故障早的信号
皮带线发出异常声音,很多人选择先忍一忍,等停机了再查。但异响往往是早的预警。托辊缺油会发出“吱吱”声,轴承松动会有“哐当”声,皮带接头翘起会有规律的“嗒嗒”声。听到声音就去找来源,比等它发展成大故障再处理省事得多。
建议给皮带线建立一个简单的日常点检表:听一次异响、看一次跑偏、摸一次托辊、查一次张紧。每天花十分钟,能避免大部分突发停机。点检动作虽然基础,但坚持做的人不多,所以皮带线才总在关键时刻掉链子。
皮带线看似皮实,其实很挑剔。它需要的是持续、细致的日常照料,而不是坏了再修的被动应付。别等它彻底走不动了才想起去查根源,那时候往往要换的可就不止一条皮带了。